 Kontaktéiert direkt


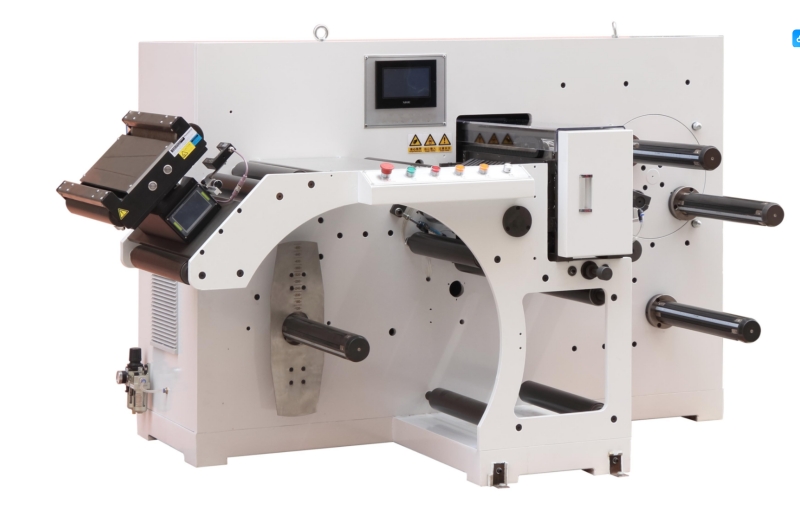
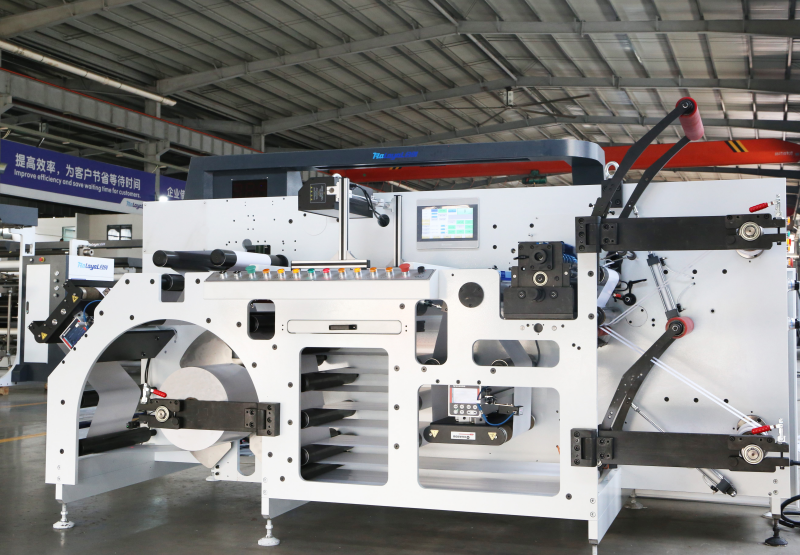
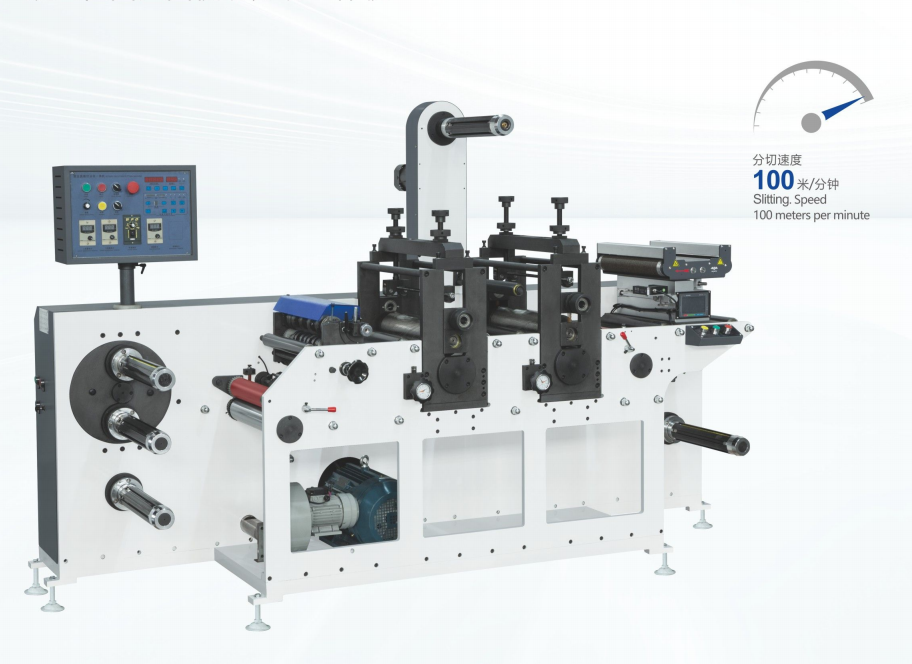
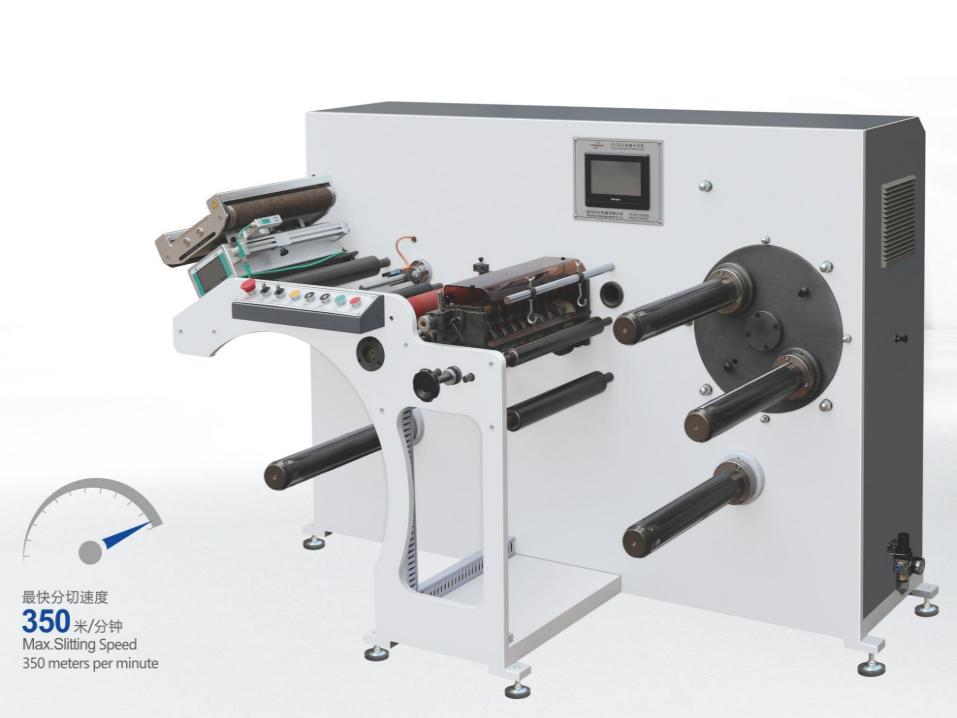
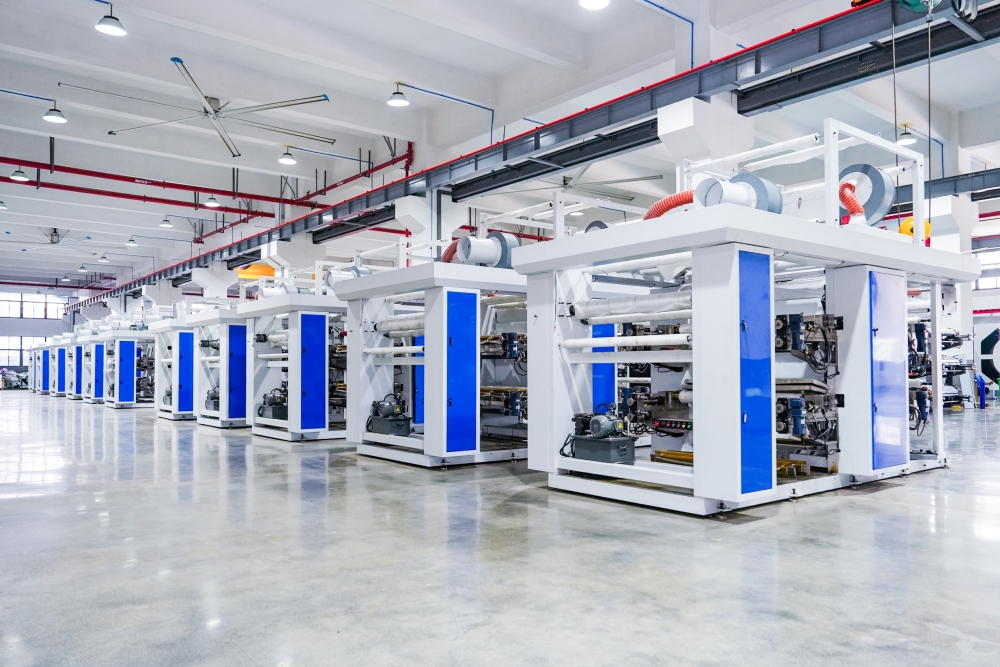
Eng héich performant Schnëttmaschinn ass eng onverzichtbar Investitioun fir Produzente vu flexible Verpackungen, Pabeierkonverter, Folieveraarbechter a Produzente vun industrielle Materialien weltwäit. Egal ob Dir d'Produktiounskapazitéit skaléiert oder vun ale Ausrüstung upgradet, et ass wichteg, déi genee Investitiounsvariablen, verstoppte Betribskäschten a Wartungsstrategien ze kennen. Dëse komplette Guide bitt eng detailléiert Analyse vun Käschte vun der Schnëttmaschinn Strukturen, Protokoller fir d'Feelerléisung aus der Praxis a strategesch technesch Berodung, fir de ROI vun Ärer Anlag ze maximéieren.
1. D'Haaptroll vun enger Schnëttmaschinn an der moderner Konvertéierung verstoen
A Schnëttmaschinn (dacks als Slitter-Rewinder bezeechent) funktionéiert als zentralt Nervensystem a flexible Materialkonversiounsanlagen. Seng fundamental mechanesch Aufgab ass et, eng breet Masterroll (Stamtroull) aus Material - wéi BOPP, PET, Aluminiumfolie, Vliesstoff, laminéiert Pabeier oder speziell Polymerfolien - ze huelen an se a präzis, méi schmuel Breeten ze schneiden, während d'Schlitzsträifen propper op eenzel fäerdeg Kären zréckgewéckelt ginn.
An modernen Produktiounsëmfeld ass eng héich effizient Schnëttmaschinn musse bei extremen Operatiounsgeschwindegkeeten (dacks iwwer 400 bis 800 Meter pro Minutt) ganz dënn Toleranzen erhalen. Fir eng konsequent Rolldicht, eng perfekt Kantenqualitéit an null Feeler an der Netzverfolgung z'erreechen, brauch een fortgeschratt Maschinnebau, Echtzäit-Spannungskontroll a zouener Schleif, automatiséiert Blatpositionéierung an ergonomesch Layoutdesignen.
Wéi vill kascht eng Schnëttmaschinn?
D'Käschte vun enger kommerzieller Schnëttmaschinn leien normalerweis tëscht 10.000 $ fir eng einfach, manuell Hallef-Automatesch Maschinnbis zu $250.000+ fir héichgeschwindeg, voll automatiséiert, ultrabreet industriell Schlitzsystemer. Déi grouss Präisspann hänkt direkt vun der Aarbechtsbreet, der Operatiounsgeschwindegkeet, dem Niveau vun der dynamescher Automatiséierung, der Komplexitéit vun der Klingenmontage an de Materialspezifikatioune of, déi veraarbecht ginn.
Fir e präzise Budget ze kréien Schnëtt Eenheet, mussen industriell Keefer d'Hardwarespezifikatioune géint hir spezifesch deeglech Produktiounsvolumen, Aarbechtskäschten an Ziler fir d'Reduktioun vun Offäll bewäerten.
Faktoren, déi de Präis vun der Schnëttmaschinn beaflossen
Wann Dir verstitt, wou Äert Geld higeet, wann Dir Konversiounsausrüstung kaaft, hëlleft dat, ze vermeiden, datt Dir a kritesch Funktiounen ze wéineg investéiert oder ze vill fir onnéideg Extras bezuelt. Zu de wichtegsten Käschtefaktoren gehéieren:
- Grad vun der Automatiséierung: Schnëttmaschinne fir Ufänger erfuerderen manuell Kärbelaaschtung, manuell Messerplacement a manuell Entluedung. High-End automatiséiert Plattforme bidden automatesch Messeropstellung, automatiséiert Laserkärpositionéierung, robotiséiert Entluedung vu fäerdege Rollen an automatescht Querschneiden. D'Automatiséierung erhéicht d'Initialinvestitiounen (CapEx) däitlech, reduzéiert awer d'Aarbechtskäschten an d'Maschinnausfallzäiten däitlech.
- Effektiv Aarbechtsbreet & Duerchmiesser vun der Haaptroll: Standard Schmalnetz-Schnëttmaschinnen (300 mm–600 mm Breet) si wesentlech manner deier am Bau wéi Breetnetz-Eenheeten (1300 mm–2500 mm+). Maschinnen, déi fir schwéier Masterrollenduerchmiesser (z.B. 1000 mm bis 1500 mm baussenzegen Duerchmiesser) entwéckelt sinn, brauchen héichlasteg Ofwéckelstänner fir de Buedemophueler, hydraulesch Hiewäerm a verstäerkt Strukturrahmen, wat d'Produktiounskäschten an d'Luucht dreift.
- Spannungskontroll & Undriffstechnologie:Basismaschinne benotzen Eenzelmotorundriff mat Reibungskupplungen, déi dacks Schwieregkeeten mat der Spannungsgenauegkeet hunn. Modern Héichpräzisausrüstung benotzt Multimotorvektor-AC-Servoundriff (individuellDuebel Servo Motoren fir all Réckwéckelachs an Haapttraktiounsnip), Feedback-Lastzellen a programméierbar Logik-Controller (PLC-Systemer).
- Schnëttmethod & Hardware: D'Schneiden mat engem Raséierklingen an der Loft oder an der Nut ass am käschtegënschtegsten. Scherschnittschneiden (rotéierend ieweschten an ënneschten Messer) oder Zerquetsch-/Berstschnittsystemer erfuerderen eng präzis Bearbechtung, gehärte Messerschafte a fein pneumatesch Justierungssteierungen, déi zu de Gesamtkäschte vum Bau bäidroen.
- Konformitéits- a Sécherheetsnormen: Industriell Maschinnen mat offizieller CE-Zertifizéierung, ISO-Qualitéitsmanagementnormen, Liichtvirhäng-Sécherheetsbarrièren an Noutbremsverriegelungen hunn e méi héije Wäert wéinst rigoréisen Tester a Premium-elektreschen/mechanesche Komponenten.
Präisvergläichsmatrix fir Schnëttmaschinnen
Hei ënnendrënner ass eng Iwwersiicht iwwer d'Branchebenchmarks, déi typesch Präisniveauen, technesch Parameteren a recommandéiert Uwendungsszenarien fir industriell ... detailléiert beschriwwen. Schnëttmaschinn:
| Kategorie / Maschinn | Typesch Präisspann (USD) | Maximal Geschwindegkeet & Breet | Kontrollsystem & Automatiséierung | Am beschten geegent Uwendungen |
|---|---|---|---|---|
| Ufänger / Kompakt Schnitter | 8.000 $ – 25.000 $ | 100–250 m/Minutt 300mm–800mm | Manuell Spannung, Basisfrequenzwechselrichter, manuell Messerkonfiguratioun. | Kleng Dréckereien, enk Etikettenbestand, Bandkonversioun, Serienproduktioun a klenge Volumen. |
| Mëttelklasse Standard Industriell Schnëttmaschinn | 25.000 $ – 75.000 $ | 350–500 Ëmdréiungen/Minutten 1000mm–1600mm | PLC-Steierung mat Touchscreen-HMI, automatesch Spannungslastzellen, Duebelwellendifferenzial-Réckwicklung. | Flexibel Verpackungskonverter, Pabeiersäck, Standard PE/PET/BOPP-Folie, mëttel bis grouss Konverter. |
| Héichgeschwindegkeetsautomatiséiert Servo-Slitter | 75.000 $ – 150.000 $ | 500–800 Ëmdréiungen/Minutten 1300mm–2000mm | Voll Synchroniséierung vu Multi-Servomotoren, automatesch Lasermesser-Ausriichtung, automatesch Entluedung vun den Turmrollen. | Groussvolumen-Filmproduzenten, optesch Filmer, Aluminiumfolie-Laminater, medizinesch Verpackungsmaterialien. |
| Personnaliséiert / Ultra-breet schwéierlaascht Plattform | 150.000 $ – 300.000 $+ | 1280+ km/h 2000mm–3500mm+ | Vollautomatesch robotergestëtzte Kärplacement, integréiert Inspektiounskameraen, personaliséiert schwéier Ofwicklungsliftsystemer. | Primärfolieproduktiounsanlagen, Pabeierfabrécken, industriell Konversioun vu schwéierem Stol/Folie. |
Verstoppte Käschten, déi iwwer de Kafpräis eraus ze berécksiichtegen sinn
D'Berechnung vun den tatsächlechen Total Cost of Ownership (TCO) erfuerdert d'Evaluatioun vun de wichtegsten operationelle Variablen iwwer den initialen Akafspräis vun de Maschinnen eraus:
- Fracht- a Douanelogistik: Internationalen Schëfffaart (FCL/LCL Seefracht, Takelage vu schwéiere Maschinnen, Transitversécherung a regional Importzölle).
- Installatioun an Inbetriebsetzung am Feld: Wärend héichqualitativ modern Konversiounsausrüstung fir Plug-and-Play-Setup entwéckelt ass, kënnen personaliséiert Breitbandlinnen e spezialiséierten Techniker fir Präzisiounsausrichtung an d'Ausbildung vun den Operateuren erfuerderen.
- Ersatz vun Tools a Verbrauchsmaterialien: Héichwäerteg Schéiermesser, Raséiermesser, Loftschäfte, Differenzialreibungsréng a Gummi-Kloprollen ofnotzten mat der Zäit a mussen als periodesch Ënnerhaltsausgaben am Budget bruecht ginn.
- Energieinfrastruktur vun der Anlag: Héichgeschwindegkeets-Servosystemer erfuerderen eng stänneg, héichampere Dräi-Phasen-Stroumversuergung an dréchen Drockloftversuergung.
Allgemeng Problemer mat Schnëttmaschinnen a wéi se geléist kënne ginn
Och Premium-Konvertéierungsmaschinne kënnen op Problemer mat der Netzkontroll oder der Schnëttqualitéit stoussen, wann se verschidde Substratqualitéiten, dënn Filmer oder defekt Masterrollen veraarbechten. D'Erkennung vun den Ursaachen, déi séier gemaach ginn, miniméiert deier Ausfallzäiten a Rohmaterialoffäll.
Hei ënnendrënner ass eng Iwwersiicht iwwer d'Troubleshooting, déi typesch Problemer ofdeckt Problemer mat der Schnëttmaschinn an technesch Léisunge Schrëtt fir Schrëtt.
Problem 1: Ongläichméisseg Rollspannung an Teleskoprollen
Symptom: Déi fäerdeg nei opgewéckelt Roll weist e kegelfërmegt Profil (teleskopesch), mëll Flecken oder eng ongläichméisseg Dicht, wou d'Mëtt ënner Drock no bausse dréckt.
Analyse vun der Wuerzelursaach: Ongläichméisseg Spannung während der Réckwéckelphase ass déi Haaptursaach fir Teleskopéierung. Wann déi bannenzeg Loftkären ze locker gewéckelt sinn an déi baussenzeg Schichten enk gebonne sinn, drécken d'radial Kräften déi bannenzeg Schichten no baussen. Falsch Konusspannungsprofiler oder rutschend Reibungsréng op den Differentialloftschäfte verschäerfen dësen Zoustand och.
Wéi een et reparéiere kann:
- Ajustéiert d'Konikspannungskurve: Programméiert eng glat Konusspannungskurve an Ärem PLC Touchscreen-Interface. Wann den Duerchmiesser vun der Réckwéckelung eropgeet, soll d'Spannung graduell erofgoen (typesch e Réckgang vun 10% bis 40% iwwer de Wéckelzyklus), fir ze verhënneren, datt d'äusser Schichten déi bannenzeg Windungen zerquetschen.
- Iwwerpréift d'Differenzialreibungsréng: Wann Dir Differenzial-Réckwéckelschächte benotzt, gitt sécher datt d'Reibungsréng mat den Toleranzen vum bannenzege Kär iwwereneestëmmen an datt d'Loftdrockreguléierung an der bannenzeger Blase konsequent a propper ass.
- Kalibrierung vun der Loftwelle verifizéieren: Iwwerpréift d'pneumatesch Drockversuergung op Leckagen oder Drockfäll iwwer d'Längt vun der Well.
Problem 2: Schlecht Schnëttqualitéit, Graten a Materialofblätterung
Symptom: D'Schlitzkanten erschéngen rau, ausgefranst, staubeg oder weisen mikroskopesch Graten. Dëst ass besonnesch heefeg beim Pabeierkonvertéieren, beim Schnëttéiere vun Aluminiumfolie oder bei der Veraarbechtung vun décke Polymerfolien.
Analyse vun der Wuerzelursaach: Stumpf Schnëttmesser, falschen Ofstand oder Iwwerlappung tëscht ieweschten an ënneschten Rotatiounsschéiermesser, falschen Schnëttwénkel oder falsch Klingengeometrie fir den Zilsubstrat.
Wéi een et reparéiere kann:
- Iwwerlappung an Säitendrock vun der Schéierklinge nei ausriichten: Fir Scher-Schnitt-Opstellungen, gitt sécher datt d'Iwwerlappung vun der ieweschter Klingendéift mam ënneschte Weibchenmesser strikt tëscht 0,5 mm an 1,0 mm läit. Exzessiv Iwwerlappung verursaacht d'Béien vun der Klingen a rauh Kanten; net genuch Iwwerlappung féiert zu iwwersprongene Schnëtt.
- Klingenmaterial zum Substrat upassen: Iwwergang vu Standard-Schnellstahl-(HSS)-Klingen op Premium-Wolframkarbid- oder Titanbeschichtete Klingen bei der Veraarbechtung vu Schleifpabeier, laminéierte Folien oder héichsteife Folien.
- Schalter-Schnëtttechnik: Wann d'Schnëtt vun engem Raséiermesser zu Materialdehnung a Kantengraten op duktilen Folien féiert, sollt Dir Är Schnëttsektioun op eng ugedriwwe Schermesseranlag upgraden.
Problem 3: Materialfalen, Falten a Netzofwäichung
Symptom: Diagonal oder längs Falten bilden sech am Netzwee, ier en an de Schnëttsectioun erakënnt, wat zu falsch ausgeriichte fäerdege Schnëtt an enger ongläicher Réckwicklung féiert.
Analyse vun der Wuerzelursaach: Fehlausriichtung vun der Netzverfolgung verursaacht duerch net-parallel Führungsrollen, ongläiche Breet vun der Mammeroll (Diabevariatioun iwwer d'Breet vun der Mammeroll) oder falschen Drock vun der Entrée-Niproll.
Wéi een et reparéiere kann:
- Präzisiounsrollenausrichtung ausféieren: Benotzt Präzisiounslaser-Ausriichtungsinstrumenter fir ze bestätegen, datt all Führungsrollen, Traktiounsnippchen a Réckwéckelschächte 100% parallel zueneen sinn. Eng Roll, déi souguer nëmmen 0,5 mm net ausgeriicht ass, kann zu lokaliséierte Spannungsfalen féieren.
- Bananen- / gekrëmmte Streierrollen aussetzen: Installéiert eng justierbar gebéit Roll oder eng gerillt Gummi-Expansiounsroll direkt virum Schnëttstatioun, fir d'Material no baussen ze strecken an d'Spannung vum Netz ze gläichen.
- Benotzt fortgeschratt Web Guiding Systemer (EPC/LPC): Vergewëssert Iech, datt den automatesche Webguide-System (op Ultraschall-, photoelektreschem oder Infraroutsensor-Basis) reaktiounsfäeg, kalibréiert ass an d'Ofwicklungskant laanscht déi zentral Veraarbechtungsachs gespaart hält.
Problem 4: Heefeg Klingenverschleiung an thermesch Degradatioun
Symptom: Schnëttklingen verléieren séier u Schnëttpräzisioun, soudatt d'Maschinn stänneg muss gestoppt ginn fir de Messer ze ersetzen. Plastikfolien kënnen och beim Schnëttschneiden un de Kanten schmëlzen oder zesummeschmelzen.
Analyse vun der Wuerzelursaach: Exzessiv Reibungsinduzéiert Hëtzt verursaacht duerch falschen Säitendrock vun der Klingen (Schankwénkel), dréchent Schéierklingen bei héijer Geschwindegkeet ouni Mikroschmierung oder d'Lafe vu Raséierklingen duerch abrasiv Substrater mat héijer Reibung.
Wéi een et reparéiere kann:
- Optimiséiert d'Astellung vum Schréiewénkel: Sécherstellen, datt déi ënnescht an iewescht Rotatiounsmesser sech mat engem präzisen, minimale Scherwénkel beréieren (typesch tëscht 0,5° an 1,5°, ofhängeg vun der Materialdicke).
- Mikroschmierung / Klingenkillung vum Implement: Bréngt e liichte Niwwel vu Liewensmëttelqualitéitssilikonueleg oder flëssege Loftkilldüsen op der Schlitzverbindung op, fir dynamesch Reibung an Hëtzopbau bei Héichgeschwindegkeetsläufe ze reduzéieren.
Problem 5: Akkumulatioun vu statescher Elektrizitéit a Staubzuch
Symptom: Elektresch Schocken treffen d'Betreiber an der Géigend vun der Réckspulzon, Schlitzfilmsträifen hänken un d'Maschinnwänn, oder loftgestäubte Partikelen kontaminéieren héichkloer optesch Filmer.
Analyse vun der Wuerzelursaach: Héichgeschwindegkeetsreibung tëscht dielektresche Polymerweben a Metallführrollen generéiert héich elektrostatesch Ladungen (dacks iwwer 20 kV bis 30 kV).
Wéi een et reparéiere kann:
- Installéiert aktiv ioniséierend antistatesch Baren: Positionéiert aktiv schocklos antistatesch ioniséierend Staangen direkt op der Ofwickelstatioun, direkt no de Schnëttmesseren an iwwer d'Sammelpunkte vun der Réckwickelwell.
- Fabrécksäerdung iwwerpréiwen: Sécherstellen, datt den Haaptkierperrahmen vum Schnëttmaschinn ass mat engem speziellen Erdungsstang geerdet, fir Reschtladungen sécher ofzeleeden.
4. Strategesche Keeferguide: Déi richteg Schnëttléisung auswielen
Beim Auswiel vun engem neien Schnëttmaschinn, sollten Akafsentscheedungen ni nëmmen op déi niddregst Kapitalausgaben baséieren. E bëllegen Schnëttmaschinn mat enger onstabiler Rahmensteifheet oder elektronesche Komponenten vun nidderegem Niveau féiert séier zu Materialverschwendung, heefegen Ausfallzäiten bei der Rekalibrierung an héije Käschte fir Ersatzdeeler.
Benotzt de folgende Selektiounsprotokoll bei der Evaluatioun vun der Ausrüstung:
- Definéiert de Substratspektrum: Bestëmmt déi genee minimal/maximal Substratdicke (Mikron/Gsm-Beräich), d'Zuchfestigkeit, d'Wärmesensibilitéit an d'Uewerflächenfehlerkeet vun Äre Materialien.
- Breet & Ausgabmetriken bestëmmen: Maacht eng Planung vun den aktuellen Dimensioune vun der Masterroll an de geplangten wöchentlechen Outputtonnen. Berücksichtegt zukünfteg Produktlinnerweiderungen, fir ze vermeiden, datt d'Maschinnkapazitéit iwwerschratt gëtt.
- Evaluatioun vun der Undriffs- & PLC-Architektur: Fuerdert erkennbar, net-proprietär elektronesch Systemer (z.B. Siemens, Schneider, Mitsubishi, Yaskawa), sou datt Är Ënnerhaltsequipe einfach Ersatzdeeler fir Undriffsfunktiounen an PLC-Diagnosen lokal beschaffe kann.
- Prioritéit fir Ergonomie a Sécherheet vum Bedreiwer: Funktiounen ewéi hydraulesch Ofwicklung vum Buedemophueler, automatesch Messerastellung a Sécherheets-Liichtvirhäng schützen Är Mataarbechter a verkierzen d'Rollwiesselzäiten vun 30 Minutten op ënner 5 Minutten.
5. Firwat global Hiersteller mat Wenzhou Jinyuan Mechanical Technology zesummeschaffen
Wann héich Präzisioun, stabilen deegleche Betrib an e gesamten Rendement op Investitiounen iwwerwältegend sinn, wenden sech Branchenexperten un ... Wenzhou Jinyuan Mechanesch Technologie Co., Ltd.
Jinyuan Machinery, mat Sëtz zu Wenzhou, Provënz Zhejiang a China, huet praktesch Transportverbindungen a setzt sech als e féierende modernen Ubidder vu fortgeschrattene Schnëtt- a Réckwéckelungsausrüstung an. Mir integréieren voll technesch Fuerschung an Entwécklung, modern Präzisiounsfabrikatioun, international Verkaf an Ënnerstëtzung.

Firwat modern Konverter Jinyuan Machinery als hiren Ausrüstungspartner wielen:
- Robust Produktiounsskala & Ingenieursexpertise: Eis Firma huet eng modern Produktiounsanlag mat enger Fläch vu méi wéi 3.000 Quadratmeter, ënnerstëtzt vun enger engagéierter Mataarbechterschaft vu bal 70 qualifizéierte Fachleit. Dëst Team besteet aus 11 erfuerene techneschen Ingenieuren a 6 Kär-F&E-Spezialisten, déi sech fir d'Ëmsetzung vun der Maschinninnovatioun engagéieren.
- Personnaliséiert & systematesch Ausrüstungsingenieurwesen: Mir sinn exzellent am Personnaliséieren vu benotzerfrëndlechen, ultra-stabilen Ausrüstungsléisungen, déi direkt op déi eenzegaarteg Netzmaterialien, d'Konditioune vum Fabrikbuedem an d'Zil-Outputmetriken vun eise Clienten zougeschnidden sinn.
- Zertifizéiert international Qualitéitskontroll:Jinyuan Machinery ass engagéiert fir héich performant, laang haltbar Konversiouns- a Dréckerei AusrüstungEis modern Produktiounsanlag huet offiziell Auszeechnung kritt.CE-Zertifizéierung, Konformitéit mat ISO-Qualitéitsmanagementsystem, an huet verschidde proprietär technesch Patenter.
- Globalt Vertrauen a bewisen Zouverlässegkeet: Eis rigoréis Qualitéitsinspektioun, strukturell Maschinnentester an engagéierten technesche Service ënnerstëtzen all System, deen mir bauen, a garantéieren e sécheren, stabilen an héich rentabelen Operatioune fir d'Ëmwandlung vun Anlagen weltwäit.
6. Dacks gestallte Froen (FAQ)
Q1: Wat ass den Haaptunterschied tëscht Raséierapparat-, Schéier- a Zerquetsch- (Scorch-) Schnëttschneiden?
A: Raséierapparat Schnëtt benotzt eng stationär Klingen, déi duerch Material schneit, dat iwwer eng gerillt Roll leeft oder an der Loft suspendéiert ass; et ass kosteneffektiv an am Beschten fir dënn Plastikfolien (PE, PVC, PET). Schéier Schnëttschneiden benotzt zwou rotéierend Klingen (männlecht iewescht Messer an weiblecht ënnescht Messer), déi sech wéi eng Schéier treffen; et ass déi ideal Wiel fir schwéiert Pabeier, Karton, Aluminiumfolie a déck Laminater. Zerquetschen/Schnëttschneiden dréckt eng stumpf, kreesfërmeg Klingen géint eng Ambossroll aus gehärtetem Stol fir Material ze zerbriechen; et gëtt dacks fir Vliesstoffer, Schaumstoff a drockempfindlech Bänner benotzt.
Q2: Firwat ass d'Differenzialréckwéckelung op enger moderner Schnëttmaschinn entscheedend?
A: Substrater hunn selten eng perfekt eenheetlech Déckt iwwer hir ganz Breet. Beim Schneiden vu breede Mammerollen a verschidde schmuel Spullen, wéckele sech déck Sträifen méi séier a méi enk, während dënn Sträifen locker ginn. Eng differentiell Réckwéckelwell erlaabt et den eenzelne Kärreibungsréng onofhängeg ze rutschen, wouduerch eng eenheetlech Netzspannung iwwer all eenzel fäerdeg Roll bleift, onofhängeg vun der Dickevariatioun.
Q3: Wéi dacks solle Schnëttmesser gewartet oder ersat ginn?
A: D'Ënnerhaltsfrequenz hänkt vun der Abrasivitéit vum Material an der Zesummesetzung vun der Klingen of. Standard Raséierklingen aus Stol, déi abrasiv Materialien veraarbechten, mussen eventuell all oder zwou Schichten ersat ginn. Premium-Harbid-Rotatiounsschéierklingen, déi propper Filmer veraarbechten, kënnen Honnerte vu Betribsstonnen halen, ier se nei geschäerft musse ginn. Reegelméisseg Inspektioun op mikroskopesch Kerben oder Stëbs verhënnert eng schlecht Schnëttqualitéit.
Q4: Kann eng eenzeg Schnëttmaschinn souwuel dënn Filmer wéi och schwéier Pabeiermaterial veraarbechten?
A: Jo, virausgesat datt d'Ausrüstung mat villfältege Duebelschnittstatiounen (déi souwuel Raséier- wéi och Schéierklingenoptioune kombinéieren) ausgestatt ass a e breede dynamesche Spannungskontrollberäich huet. Jinyuan Machinery entwéckelt routineméisseg Multifunktionsschnittmaschinnen op Mooss, déi mat modulare Schnittkäpp a breetspektrum PLC-Spannungsastellungen ausgestatt sinn.
Q5: Wéi laang dauert d'Liwwerung an d'Inbetriebsetzung typescherweis fir eng personaliséiert Schnëttmaschinn?
A: Standardmodell Schnëttmaschinne ginn typescherweis bannent 30 bis 45 Deeg hiergestallt, getest a geliwwert. Voll personaliséiert, automatiséiert Breetweb-Linnen daueren am Allgemengen tëscht 60 an 90 Deeg vun der Designzulassung bis zum Fabrécksakzeptanztest (FAT).
Bereet Är Konvertéierungsfäegkeeten ze verbesseren an Produktiounsflaschenhalsen ze eliminéieren?
Egal ob Dir präzis Budgetschätzungen, personaliséiert Netzmaschinnenentwécklung oder Berodung zur Verbesserung vun Ärer existéierender Schnëtt-Effizienz braucht, eis Ingenieurséquipe steet Iech bereet.
Entdeckt wéi Wenzhou Jinyuan Mechanesch Technologie Co., Ltd. kann Iech hëllefen, Schnëttdefekter ze eliminéieren, d'Linngeschwindegkeet ze erhéijen an d'Rentabilitéit vun Ärer Anlag mat personaliséierte Konversiounsausrüstungsléisungen ze maximéieren.
Kontaktéiert eis Ingenieursexperten haut:
🌐 Offiziell Websäit: https://www.jinyuan-machinery.com/
📧 Frot direkt no Offeren op Mooss, techneschen Zeechnungen a Videodemonstratiounen vun de Maschinnen!