 Kontaktéiert direkt


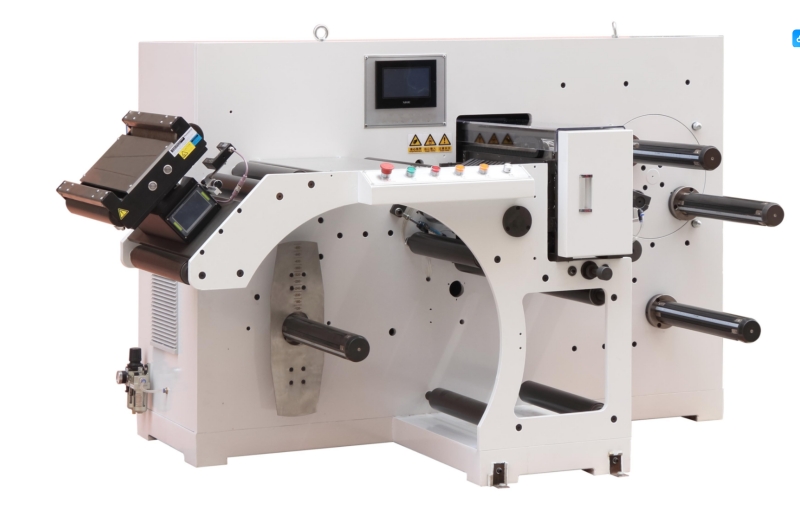
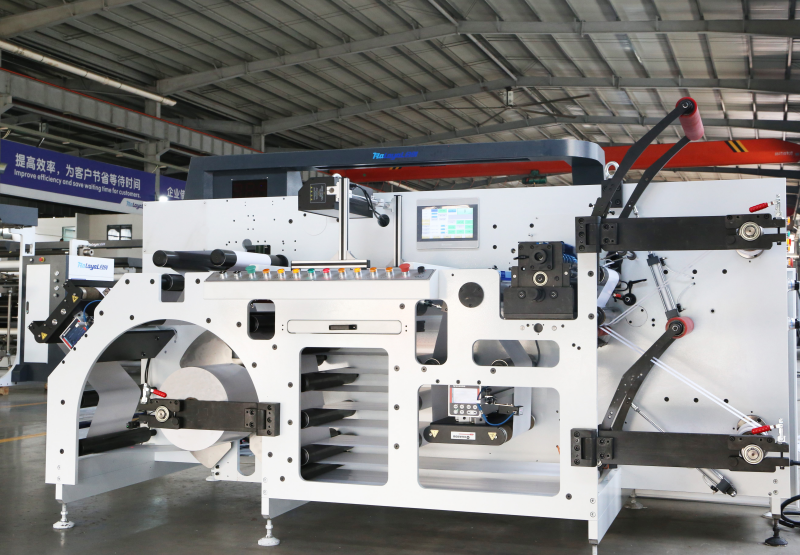
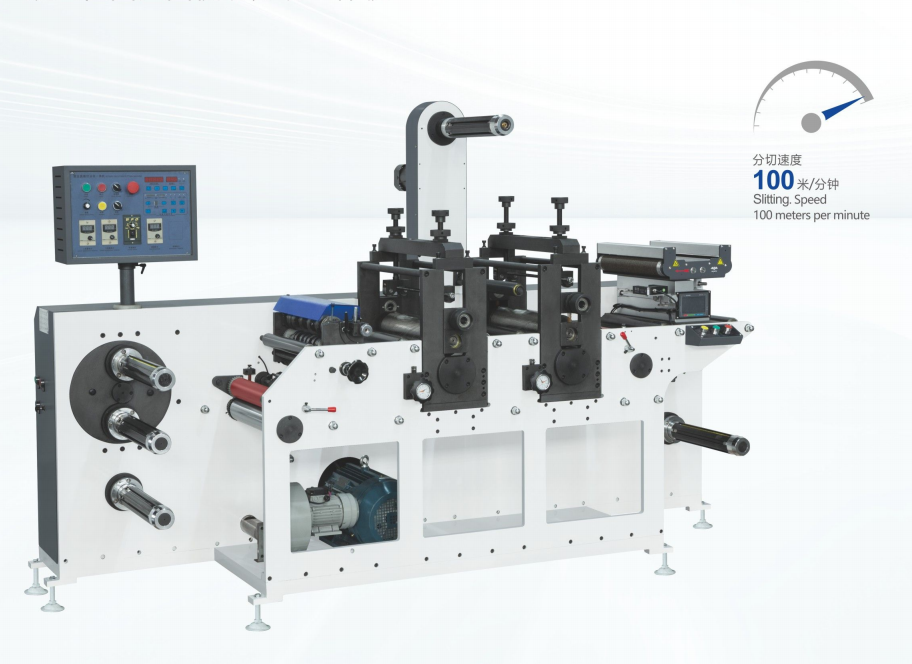
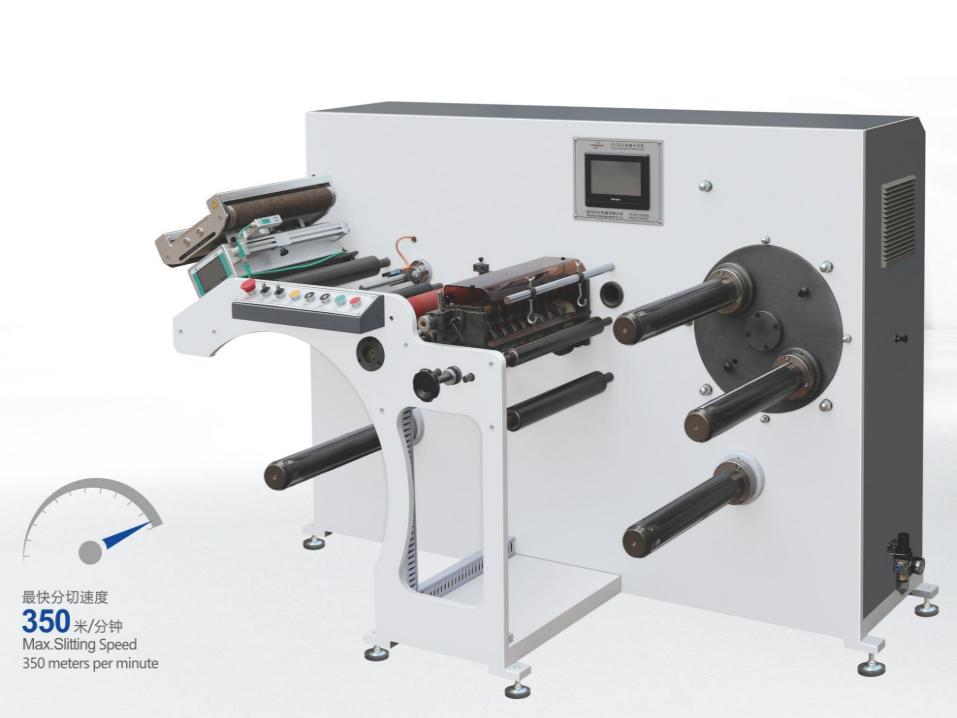
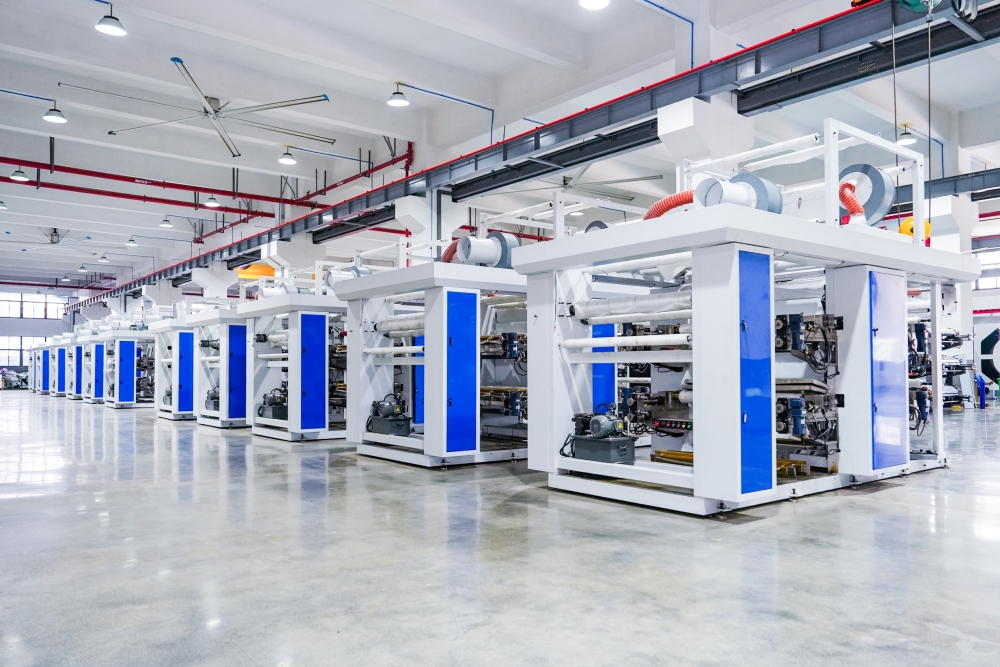
D'Ideal auswielen Schnëttmaschinn ass eng vun de kriteschsten Kapitalinvestitioune fir Ëmbauanlagen, Verpackungshersteller a Metallservicezentren weltwäit. Egal ob Dir ultradënn Polymerfilmer mat héijer Linngeschwindegkeet veraarbecht oder schwéier Metallspulen ënner enormen hydrauleschen Drock schneit, d'Wiel vum falschen mechaneschen Layout, der falscher Spannungsarchitektur oder dem falschen Schnëttmechanismus kann zu katastrophale Materialertragsverloschter a käschtenintensiven Maschinnenausfäll féieren. Dëse komplette Kaafguide fir d'Industrie bitt eng detailléiert technesch Analyse vu materialspezifesche Schnëtttechnologien, dynamesche Spannungskontrollstrategien, detailléiert Vergläichstabellen a praktesch Kaafprotokoller, fir Iech ze hëllefen, Är operationell Effizienz an de Rendement op Investitiounen ze maximéieren.
1. Grondlage vun der moderner Schnëttmaschinntechnologie
Am Kär eng modern Schnëttmaschinn ass eng konstruéiert Konversiounsplattform, déi entwéckelt gouf fir e Masterweb oder eng Spul aus Material ofzerollen, en kontinuéierlech a präzis, méi schmuel Sträifen laanscht seng Längsachs ze schneiden oder ze schneiden, an déi veraarbechte Sträifen propper op eenzel Kären oder Spulen zréckzewéckelen. Wärend de fundamentale Konzept an alle Branchen d'selwecht bleift, ënnerscheede sech d'Physik, d'Ufuerderunge fir de strukturelle Frame, d'Metallurgie vum Blat an d'Spannungskontrollmechanik staark, jee nodeem ob de veraarbechte Substrat flexibel Verpackungsfolie, metallesch Spul, Vliestextilien oder laminéiert Pabeiermaterial ass.
Déi haiteg industriell Konversioun erfuerdert méi héich Linngeschwindegkeeten (dacks bis zu 400 bis iwwer 800 Meter pro Minutt), méi kleng Bandtoleranzen, keng Kantgraten oder Mikrorëss, a séier Ëmdréizäiten tëscht den Aarbechtsopstellungen. Fir dës Ziler z'erreechen, muss een Ausrüstung kafen, déi mat héijer struktureller Steifheet, automatiséierter Klingenausriichtung, zougemaachte PLC-Vektormotorundriff an Echtzäit-Spannungsfeedback-Iwwerwaachung entwéckelt ass.
Kaafguide fir Metallcoil-Schneidmaschinnen
Eng Metallspule-Schnëttmaschinn ass e schwéiert industriellt Veraarbechtungssystem, dat entwéckelt gouf fir Spule vu Stol mat héijer Zuchkraaft, Edelstol, Aluminium, Koffer, Messing a spezialiséierte Legierungen ofzewikkelen, präzis ze schneiden an zréckzewikkelen. Well Metallspule eng héich Streckgrenz an eng substantiell Mass weisen, mussen d'Spule-Schnëttlinne sou konstruéiert ginn, datt se immens mechanesch Belaaschtungen, Schockbelaaschtungen an héijen dynamesche Kräften standhalen, wärend gläichzäiteg Toleranzen fir d'Bandbreet op Brochdeeler vun engem Millimeter erhale bleiwen.
Beim Beschaffe vun enger Schnëttlinn fir Metallspule mussen industriell Keefer wäit iwwer d'Leeschtung vum Motor eraus kucken. D'Evaluatioun vum Gewiicht vum Strukturrahmen, d'Toleranzen vun der Duerchlenkung vun der Aschachs, d'Ufuerderunge fir d'Schleifgruef an d'Spannungssystemer fir Réckstouss ass essentiell fir eng laangfristeg Präzisioun ze garantéieren.
Schlëssel technesch Komponenten vun enger Metallcoil Schnëttlinn
Eng vollstänneg industriell Metallcoil-Schlitzlinn besteet aus verschiddene voll integréierte Veraarbechtungsstatiounen, déi all eng wichteg mechanesch Aufgab ausféieren:
- Entwackel-/Abwackeleenheet: Robust, erweiterbart Dornsystem (dacks mat engem hydraulesche Ladewon an enger Hold-Down-Snubber-Roll ausgestatt), dat d'Mastermetallspiral hält a se reibungslos an den Entrée-Sektioun féiert, ouni Uewerflächen ze veränneren.
- Entrée-Gewächsschéier & -Gläichgewiicht: Schneit ongläich Spulekäpp of a flaacht déi reschtlech Spulenform oder d'Kroun of, ier d'Metallnetz an d'Schlitzschacht kënnt.
- Héichpräzis Rotatiounsschneiderkapp: Den zentralen Kär vum System, mat duebele parallelen, gehärtete Schaften, déi mat rotéierende Kreesmesser, Gummi-Abstricherréng a Präzisiounsdistanzhalter ausgestatt sinn. Déi strukturell Steifheet vum Schnëttkapp bestëmmt déi maximal Sträifzuel an d'Kantequalitéit.
- Schrotthäcksler / Schrottwéckler: Schneit oder wéckelt kontinuéierlech of, déi laanscht béide baussenzege Ränner vun der Metallspule beim Schnëttschneiden entstinn.
- Looping Pit & Spannungsstänner: Absorbéiert Längtendifferenzen, déi duerch Dichtvariatiounen (Spiralkroun) iwwer d'Breet vun der Haaptspiral verursaacht ginn. De Spannungsstänner suergt fir e kontrolléierte Widderstand (iwwer d'Spannung vun de Placken, d'Spannung vun de Rollen oder d'Spannung vun de Riemen), fir fest gebonne Réckstoussrollen ze garantéieren.
- Opruller (Oprull): Hydraulesch Expansiounswelle mat héijem Dréimoment, déi mat engem Overarm-Separator ausgestatt ass, deen déi eenzel Schlitzmetallsträifen zu dichte, kommerzielle Qualitéitsspule wéckelt.
Essentiell Spezifikatioune fir d'Evaluatioun vum Metallcoil-Schnëtt
Fir déi richteg Metallspiral ze spezifizéieren Schnëttmaschinn Fir Är Veraarbechtungsanlag, evaluéiert déi folgend véier mechanesch Parameteren:
- Materialstreckgrenz a Gaugeberäich: Bestëmmt déi maximal Materialdicke (z.B. 0,2 mm liicht bis 6,0 mm+ schwéier) an déi maximal Zuchfestigkeit (z.B. Standard kaltgewalzten Kuelestol vs. héichfesteger Nidderlegierungsstol wéi AHSS/DP1000). D'Spanndurchmesser an den Undriffsmoment mussen direkt mam Schéierwiderstand vum Material zesummepassen.
- Spulgewiicht a Breetkapazitéit: Iwwerpréift den äusseren Duerchmiesser (OD), den inneren Duerchmiesser (ID) an d'Gesamtgewiicht vun der Spule (typesch tëscht 5 an 30+ Tonnen). Hydraulesch Ladegeräter mussen dëse maximale Gewiichtslimite entspriechen.
- Aschwellenoflenkung a Lagersteifheet: Minimal Welleflexioun ass obligatoresch. Eng exzessiv Auslenkung vum Aschlagwelle ënner Belaaschtung verursaacht eng falsch Ausriichtung vum Messer, wat zu exzessivem Graten, Sturz a virzäitegem Ofsplitten vum Messer féiert. High-End-Linnen hunn robust äusserlech Gehäuseënnerstëtzungen, déi d'Aschlagwelle fest festhalen.
- Automatiséierung vum Setup vun Tools: D'manuell Positionéierung vu Messer a Spacer op konventionelle Stahlleisten kann 30 bis 60 Minutte pro Aarbechtswiessel daueren. Fortgeschratt Metallschnittlinnen hunn duebel austauschbar Schnittkäpp (Turret Head Schnittmaschinnen) oder automatiséiert CNC-Messeropstellungssystemer, wat d'Opstellungsausfallzäit op ënner 5 Minutte reduzéiert.
Kritesch Featurematrix fir Metallcoil-Schnëttlinnen
Déi folgend Tabelle weist Standard-Leeschtungsbenchmarks fir verschidde Metalldickeklassen op:
| Maschinn Kategorie | Materialmoossberäich | Typesch Linngeschwindegkeet | Schlësselfunktiounen & Hardwareufuerderungen | Uwendungen an der Zilindustrie |
|---|---|---|---|---|
| Liichtpräzisiounsmetallschneider | 0,10 mm – 1,0 mm | 150 – 300 U/min | Ultra-präzis Buedemdünger, mikro-justierbare Spillraum, Filz-/Gummi-Knipspannung, delikat Uewerflächenschutzrollen. | Transformator Kupferfolie, Batterie-Stroumkollektoren, Elektronik-Abschirmung, Dekoratiounsleisten. |
| Universal Coil Slitter mat mëttlerer Gauge | 0,8 mm – 3,2 mm | 80 – 200 Ëmdréiungen/Minutten | Hydraulesche Spulenluedewagen, duebel Schnëttkäpp, Bremsspannungsstativ, Schleifgruefintegratioun, Schrotthäcksler mat héijer Kapazitéit. | Autosprägungen, Blech fir Haushaltsapparater, HVAC-Kanäl, Servicezentren fir Stolkonstruktiounen. |
| Schwéierlast-Spulelinn fir schwéier Leeschtungen | 3,0 mm – 12,0 mm+ | 30 – 100 m/Minutt | Verstäerkt schwéier Rahmenkonstruktioun, hydraulesch Motoren mat héijem Dréimoment, automatiséierte Coil-Schälmaschinn, Schéier fir schwéier Kulturen, Pinchroll-Fudder. | Baubalken, Fabrikatioun vu schwéiere Maschinnen, Schëffsbau, Strukturrohrmaterial. |
Kaafguide fir Filmschneidmaschinnen
Am Géigesaz zu der Veraarbechtung vu steife Metaller ass eng Folie-Schnëttmaschinn (dacks Folie-Schnëtt-Opwéckelmaschinn genannt) entwéckelt fir flexibel, ausdehnbar, hëtzeempfindlech a meeschtens statesch resistent Polymersubstrater wéi BOPP, PET, CPP, PE, PVC, metalliséiert Barrièrefolien, optesch Folien a delikat Pabeier-Laminat-Kompositmaterialien ze verschaffen. Well Polymerfolien ënner Spannung liicht dehnen a sech an der Dicke iwwer d'Bandbreet variéieren, dréint sech déi primär technesch Erausfuerderung beim Folie-Schnëtt ëm d'präzis Netzverfolgung an dat sensibelt dynamescht Spannungsmanagement.
Beim Kaf vun enger Folie-Schnëttmaschinn mussen d'Konverter d'Operatiounslinngeschwindegkeet mat der Kantenqualitéit, der Gläichheet vum fäerdege Rollprofil an der minimaler Schrottgeneratioun beim Rollwiessel ausbalancéieren.
Déi richteg Schnëttmethod fir flexibel Folien auswielen
D'Wiel vun der richteger Klingenkonfiguratioun ass dee wichtegste Faktor, deen d'Kantenfinish, d'Stëbsbildung an d'Liewensdauer vun de Klingen bei der Filmkonvertéierung bestëmmt:
- Raséierklingen schneiden (an der Loft oder an der Nut): Déi üblechst, wirtschaftlechst Method fir dënn Polymerfolien (PE, BOPP, PVC). De Filmnetz leeft iwwer eng stationär Raséierklinge, déi an enger gerillter Roll montéiert ass oder an der Loft hänkt. D'Raséierschneiden erméiglecht propper Schnëtter op dënnen Folien, ass awer ufälleg fir Reibung a Klingenverschleiung op abrasiven oder décke Materialien.
- Rotatiounsschéier Schnëttschneiden (Männlech & Weiblech Blieder): Benotzt iwwerlappend kreesfërmeg iewescht an ënnescht Messer, déi d'Material wéi eng Schéier schneiden. Schéierschnëtt ass fir méi déck Folien, steife PET, Laminater a beschichtete Pabeieren noutwendeg. Et generéiert propper, gratfräi Kanten a packt héich Linngeschwindegkeeten (500+ m/min) mat minimalem Messerverschleiss.
- Burst / Score Slitting: Dës Method, déi selten fir fein Folien benotzt gëtt, dréckt Material tëscht engem kreesfërmege Messer an enger gehärter Ambossroll. Si ass meeschtens op Vliesmaterialien, schwéier Schaumstoffer oder speziell Klebebandsubstrater limitéiert.
Webspannung a differentiell Réckwéckelen beim Filmschneiden beherrschen
Submikronvariatiounen an der Filmextrusiounsdicke (Variatioun vum Gaugeband) bedeiten, datt iwwer eng 1300 mm Masterroll e puer Bunnen méi déck gewéckelt ginn, während ugrenzend Bunnen méi dënn gewéckelt ginn. Wann se op enger Standardmasswelle nei gewéckelt ginn, wäerten méi déck Bunnen enk gewéckelt ginn, während méi dënn Bunnen locker ginn a teleskopesch ginn.
Fir dëst ze iwwerwannen, baséieren modern héicheffizient Filmschnitter op **Differenziell Reibungsréckwéckelschächten**. Differenziellschächten hunn onofhängeg Reibungsréng (Kugelschloss oder Reibungsréng-Stil), déi individuell rutschen, baséiert op internem pneumateschen Drock. Dëst garantéiert, datt all Schnëttroll eng konstant, gläichméisseg Wéckelspannung behält, onofhängeg vun de lokale Variatiounen an der Filmdikt iwwer dem Masterweb.
Technesch Checklëscht fir de Kaf vun engem Filmschneider-Rewinder
Wann Dir Offerte fir Konvertéierungsausrüstung evaluéiert, gitt sécher datt d'Folie-Schnëttmaschinn déi folgend wesentlech technesch Fäegkeeten huet:
- Zougemaach-Schleife Servo Spannungskontroll: Onofhängeg AC-Vektor-Servomotoren, déi fir d'Ofwickelung vun der Traktioun, den Haaptniprollen an den ieweschten/ënneschte Réckwéckelschächten geduecht sinn, déi dynamesch iwwer Lastzellen-Danzeräerm iwwerwaacht ginn.
- Automatescht Netzféierungssystem (EPC / LPC): Héichpräzis photoelektresch, Ultraschall- oder Infrarout-Kant-/Linnführungssensoren, déi den Ofwéckelrahmen aktiv verréckelen, fir d'Teleskopiséierung oder d'Kantwebung vun der Masterroll ze kompenséieren.
- Statesch Neutraliséierungssystemer: Héichgeschwindegkeetsfoliebewegung generéiert bedeitend statesch Elektrizitéit (iwwer 20–30 kV). Vergewëssert Iech, datt d'Maschinn mat aktiven ioniséierenden antistatischen Baren an der Ofwéckel-, Schnëttzon- a Réckwéckelpunkten ausgestatt ass.
- Ergonomesch Hëllef beim Entlueden: Hydraulesch Rollenentladungsdrécker, Beem fir d'Entladung vu fäerdege Rollen oder automatiséiert robotergestëtzte Réckwéckelstatiounen fir d'Tuerm, déi d'physikalesch Belaaschtung vum Bedreiwer miniméieren an d'Zykluszäiten beschleunegen.
4. Vergläich Säit-vun-Säit: Metallcoil-Schnëtt vs. Film-Schnëttsystemer
Fir brancheniwwergräifend Produktiounsmanager ze hëllefen, déi fundamental technesch Ënnerscheeder tëscht dësen zwou primäre Beräicher ze verstoen Schnëttmaschinn Kategorien, déi folgend Matrix weist wichteg strukturell an operationell Ënnerscheeder op:
| Ingenieursparameter | Metall Coil Schnëttmaschinn | Filmschneidmaschinn |
|---|---|---|
| Veraarbechte Primärmaterialien | Kuelestol, Edelstol, Aluminium, Koffer, Messing, Speziallegierungen. | BOPP, PET, PE, CPP, PVC, Aluminiumfolielaminater, medizinesch Verpackungsfolien. |
| Schnëtt-Tooling Mechanismus | Gehärtete Rotatiounsscheiwen-Schéiermesser op héichsteifen Aschächte mat Gummi-Ableitréng. | Raséierklingen a gerillten Rollen oder rotéierend Scher ieweschten/ënnen Messer-Anbaugruppen. |
| Stil vum Spannungsmanagement | Héichdréimoment-Bremsspannungsstänner kombinéiert mat zentralen Schleifengruewen fir d'Spiralkroun ze absorbéieren. | Multi-Servo-Motor mat zouener Schleife-Spannungsregelung mat Differenzialreibungs-Loftschäften. |
| Strukturgewiicht vun der Maschinn | Extrem schwéier geschweesste Stolplackekonstruktioun (dacks 10 bis 40+ Tonnen Gesamtmass). | Mëttel- bis schwéier Säiteframeplacken aus Goss oder verstäerkte Stol (typesch 3 bis 10 Tonnen). |
| Betribsgeschwindegkeetsberäich | 30 bis 300 Meter pro Minutt (konzentréiert op Leeschtung, Dréimoment a Mass). | 300 bis 800+ Meter pro Minutt (konzentréiert op Geschwindegkeet, Liichtegkeet a Webkontroll). |
| Kritesch Qualitéitsmetriken | Kontroll vun der Fräshéicht, minimale Sturz, enk Säitewänn vun der Spul, präzis Bandbreet. | Uniformitéit vun der Rolldicht, kratzfräi Filmuewerflächen, makellos Kantenqualitéit, statesch fräi Ausgab. |
5. Schlësselaspekter beim Akaf: Gesamtbesëtzkäschten & personaliséiert Ingenieurskonzepter
De Kaf vun engem modernen Schnëttmaschinn ëmfaasst d'Evaluatioun vu Faktoren, déi wäit iwwer den urspréngleche Präis erausgoen. Erfuerene Keefer vun Ausrüstung analyséieren d'Gesamtkäschte vum Besëtz (TCO), andeems se Energieverbrauch, Offallreduktiounsquoten, Ënnerhaltskäschten a Maschinnflexibilitéit berécksiichtegen.
Wichteg finanziell an operationell Aspekter sinn ënner anerem:
- Komponentstandardiséierung & lokal Beschaffung: Sécherstellen, datt elektresch a pneumatesch Komponenten vun international unerkannten Tier-1-Marken (wéi Siemens, Schneider, Mitsubishi, Yaskawa, SMC oder Airtac) kommen. Dëst garantéiert einfachen Zougang zu Ersatzdeeler aus dem Regal a séieren lokalen techneschen Support.
- Maschinnebearbechtung op Mooss vs. Standardmodeller: Standard-Schnëttmaschinne kënne fir kuerz Liwwerzäiten attraktiv schéngen, awer speziell entwéckelt Maschinnen, déi speziell op d'Netzbreet, d'Buedemlayout, d'Rollbelaaschtungsbeschränkungen an d'Kärgréissten vun Ärer Anlag zougeschnidden sinn, liwweren eng däitlech méi héich operationell Produktivitéit an Ertrag.
- Sécherheetsnormen a Zertifizéierungen: Industriell Konversiounsmaschinne mussen déi regional Gesondheets- a Sécherheetsvirschrëfte strikt erfëllen. Vergewëssert Iech, datt Äre Liwwerant vun der Ausrüstung no offiziellen Ufuerderunge baut. CE an ISO 9001 Qualitéitsmanagementstandarden, mat Noutverriegelungen, Sécherheetsliichtvirhängen a geschirmte Schnëttzonen.
6. Partnerschaft mat Wenzhou Jinyuan Mechanical Technology Co., Ltd.
Wann héich Effizienz, laangfristeg mechanesch Stabilitéit a personaliséiert Konversiounspräzisioun vun essentiellen Bedeitung sinn, Wenzhou Jinyuan Mechanesch Technologie Co., Ltd. steet als vertrauenswürdege globale Partner fir héichperformant Ausrüstungsléisungen.
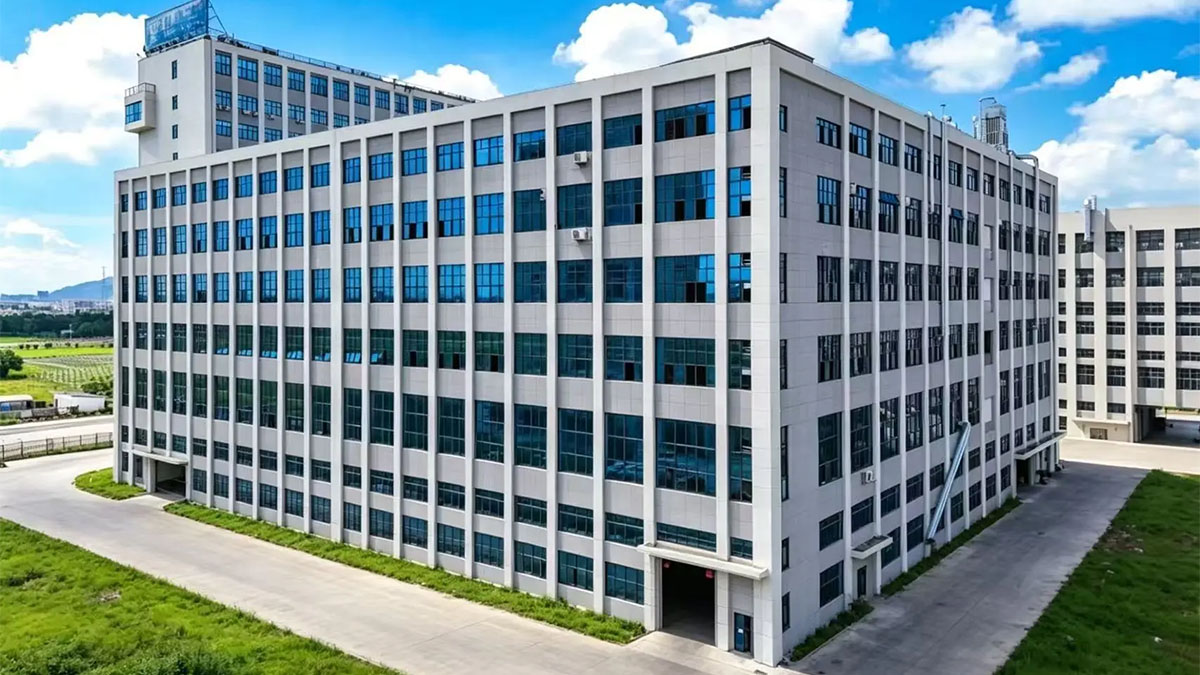
Jinyuan Machinery, mat Sëtz zu Wenzhou, an der Provënz Zhejiang a China, huet praktesch Transportverbindungen a funktionéiert als modernen Ubidder vu Schnëtt- a Réckwéckelausrüstungsléisungen, déi technesch Fuerschung an Entwécklung, fortgeschratt Produktioun, souwéi globale Verkaf an Ënnerstëtzung nahtlos integréieren.

Firwat féierend Konversiounsfirmen weltwäit mat Jinyuan Machinery zesummeschaffen:
- Fortgeschratt Fuerschungs- a Produktiounsskala: Eis modern Produktiounsanlag erstreckt sech iwwer 3.000 Quadratmeter a beschäftegt bal 70 Mataarbechter. Eis technesch Kärstäerkt besteet aus 11 erfuerene techneschen Ingenieuren a 6 spezialiséierte Fuerschungs- a Entwécklungspersonal, déi sech der Ëmsetzung vun Innovatiounen an Ausrüstung widmen.
- Systematesch Léisungen op Mooss: Mir sinn exzellent am Personnaliséieren vu benotzerfrëndlechen, ultra-stabilen Ausrüstungsléisungen, déi op déi tatsächlech Produktiounsmaterialien, Geschwindegkeetsziler a physikalesch Fabrécksbeschränkungen vun eise Clienten opgebaut sinn.
- International zertifizéiert Qualitéitsnormen:Jinyuan Machinery engagéiert sech fir héich performant, zouverlässeg Konversiouns- a DréckmaschinnEis Fabréck huet offiziellCE-Zertifizéierung, ISO-Gestiounskonformitéit a verschidde proprietär technesch Patenter.
- Kompromësslos global Engagement: Eis Zertifizéierungen an intern Qualitéitskontrollen reflektéieren eis staark Fuerschungs- a Entwécklungsfäegkeeten, strikt Qualitéitstester an eist onermiddlecht Engagement fir sécher, stabil an héicheffizient Maschinnen fir weltwäit Clienten ze liwweren.
7. Dacks gestallte Froen (FAQ)
Q1: Wéi vill kascht eng industriell Schnëttmaschinn typescherweis?
A: D'Präisser fir Schnëttmaschinne variéiere staark jee no Materialtyp, Breet, Linngeschwindegkeet an Automatiséierungsniveau. Kompakt Filmschnëttmaschinne fir Ufänger fänken bei ongeféier 10.000 bis 25.000 Dollar un. Automatesch, flexibel Filmschnëttmaschinne fir héich Geschwindegkeet kaschten tëscht 35.000 an iwwer 120.000 Dollar. Schnëttlinne fir schwéier industriell Metallspulesystemer kaschten typescherweis tëscht 80.000 an iwwer 300.000 Dollar fir automatiséiert Breetwebspulesystemer.
Q2: Wéi kann ech Teleskoprollen verhënneren beim Schnëtt vun dënnen, flexible Folien?
A: Teleskopesch Verännerungen entstinn, wann fäerdeg Rollen mat falschen Spannungsprofiler gewéckelt ginn. Fir dëst ze vermeiden, benotzt eng Schnëttmaschinn, déi mat differentiellen Reibungswéckelschächten ausgestatt ass, a programméiert eng glat Kegelspannungskurve an Ärem PLC-Touchscreen-Interface. D'Kegelspannung reduzéiert d'Wicklungsmoment, wann den Duerchmiesser vun der Roll sech ausdehnt, wouduerch d'bannenzeg Kärschichten fest bleiwen, ouni d'äusserlech Schichten ze zerquetschen.
Q3: Wat verursaacht Kantgraten beim Schnëttschneiden vun Metallspulen, a wéi kënnen se eliminéiert ginn?
A: Kantgraten ginn duerch falschen Ofstand tëscht den ieweschten an ënneschten Rotatiounsschéierblieder, sløvem Messerwierkzeug oder Biegung vun der Aschwell ënner Belaaschtung verursaacht. Fir Graten ze eliminéieren, gitt sécher datt de Messer genee horizontal ass (typesch 7% bis 10% vun der Materialdicke), ersetzt ofgenotzt Blieder a benotzt e steife Aschwellrahmen vun der Schnëttmaschinn, deen entwéckelt gouf fir d'Welldiversioun ze verhënneren.
Q4: Wat ass de Virdeel vun enger Differenzial-Réckwéckelwelle géintiwwer enger Standard-pneumatescher Loftwelle?
A: Eng Standard-Loftwelle dehnt sech gläichméisseg iwwer hir ganz Längt aus, wouduerch all Kären sech mat dem selwechte Dréimoment dréie mussen, onofhängeg vun der Variatioun vum Materialdurchmiesserband iwwer d'Breet vun der Stäip. Eng differentiell Réckwéckelwelle erlaabt et den eenzelne Reibungsréng onofhängeg ze rutschen, wouduerch eng ausgeglachen, gläichméisseg Wéckelspannung op all eenzel Schlitzroll behalen gëtt.
Q5: Kann Jinyuan Machinery eng Schnëttmaschinn no Mooss konstruéieren, déi un d'Layout a Materialspezifikatioune vu mengem Fabréck ugepasst ass?
A: Jo. Jinyuan Machinery spezialiséiert sech op personaliséiert Ausrüstung. Eis 11 technesch Ingenieuren a 6 Fuerschungs- an Entwécklungspersonal entwéckelen personaliséiert Ausrüstungsléisungen op Basis vun Äre spezifesche Substratdimensiounen, Geschwindegkeetsziler, Fabrécksfläch an Ufuerderunge fir d'Kärgréisst.
Bereet Är Konversiounsfäegkeeten ze verbesseren & de Produktiounsertrag ze maximéieren?
Egal ob Dir eng personaliséiert Metallcoil-Schlitzlinn oder eng héichgeschwindeg flexibel Filmschlitzer-Rewinder braucht, eis Ingenieurséquipe ass bereet, héichperformant Ausrüstung ze liwweren, déi exakt op Är Spezifikatioune zougeschnidden ass.
Partner mat Wenzhou Jinyuan Mechanesch Technologie Co., Ltd. fir Schlitzdefekter ze eliminéieren, d'Linngeschwindegkeet ze erhéijen an d'Rentabilitéit vun Ärer Anlag ze verbesseren.
Kontaktéiert eis Ingenieurséquipe haut:
🌐 Offiziell Websäit: https://www.jinyuan-machinery.com/
📧 Informéiert Iech direkt op eiser Websäit fir detailléiert Offeren, technesch Spezifikatiounen a Live-Demonstratiounsvideoen vun de Maschinnen!