 Kontaktéiert direkt


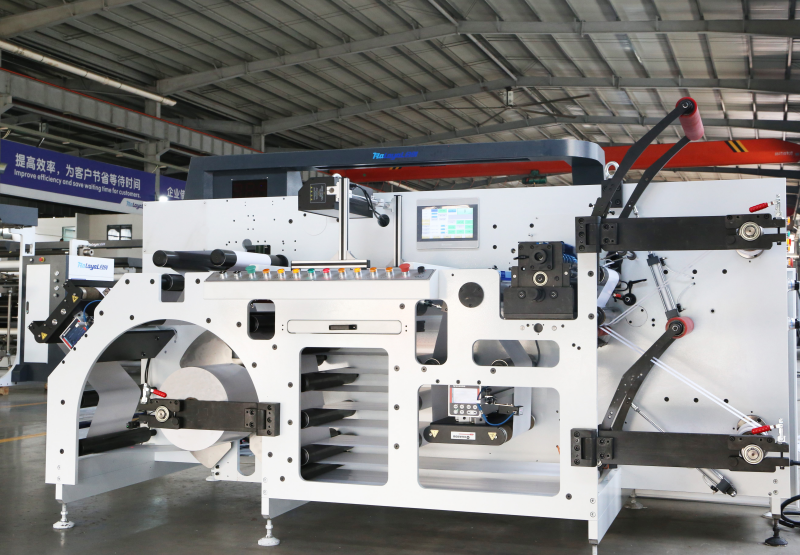
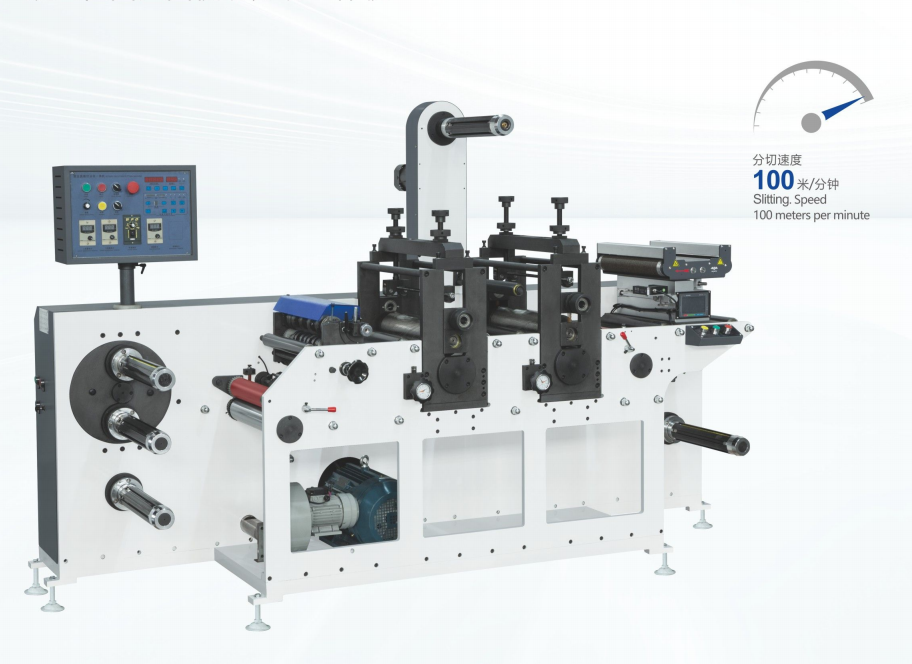
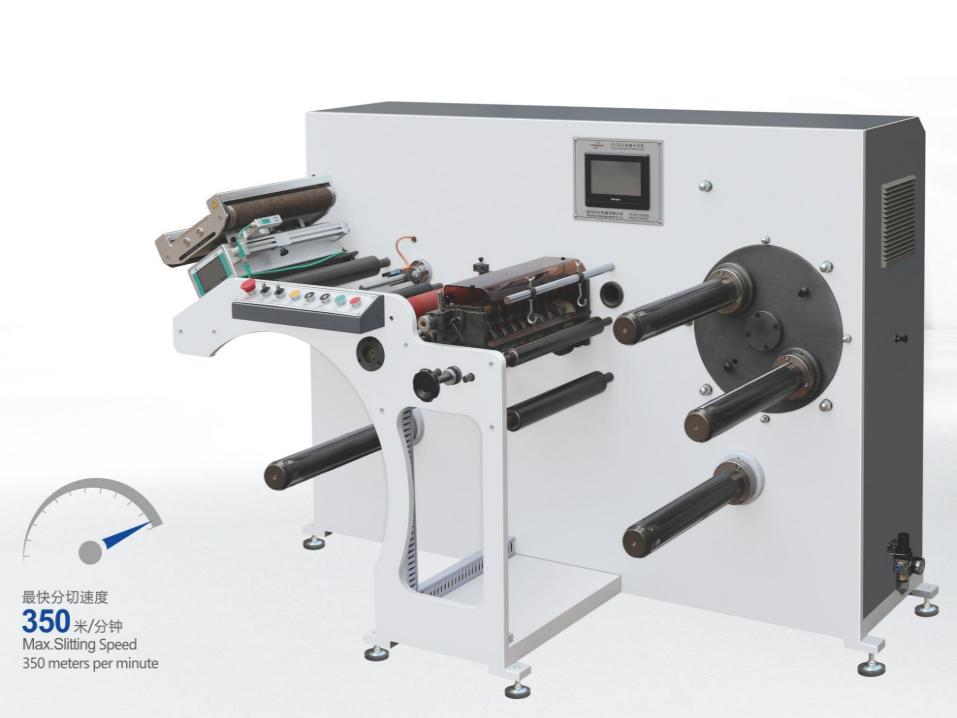
Wat ass den Ënnerscheed tëscht engem Center-Wind- an engem Center-Surface Wind-Slitter-Rewinder?
Bei der Roll-to-Roll-Produktioun a grousse Volumen ass d'Ëmwandlung vu Groussformat-Mastermaterialien a perfekt ausgeglach, dicht gewéckelt fäerdeg Verpackungen entscheedend. Dëse Prozess erfuerdert eng héich robust Industrie. Schnëttmaschinn fir eng séier, mikropräzis linear Trennung vu flexible Verpackungsfolien, Méischichtkartongen, Vliestextilien an Aluminiumfolien duerchzeféieren. Wärend Héichgeschwindegkeets-Messerschnëttopstellungen wichteg sinn, hänken déi laangfristeg strukturell Integritéit an d'kommerziell Rentabilitéit vun der fäerdeger Roll staark vun der Physik vum Wicklungssystem of.
Wann Netzmaterial mat Geschwindegkeete vu méi wéi e puer honnert Meter pro Minutt beweegt gëtt, kënnen ongläich intern Kräften, Drockloftschichten a strukturell Verrécklunge schwéier Wicklungsdefekter wéi Teleskopbildung, Kärzerquetschung, Falten oder Stäre verursaachen. Fir dës Konversiouns-Erausfuerderungen ze iwwerwannen, erfuerdert e detailléierte mechanesche Plang, deen op dat spezifescht Gewiicht, d'Déckt, d'Spannungsgrenzen an dat endgültegt Déckteprofil vum Material zougeschnidden ass. Fir Betreiber vu Konversiounsanlagen a fir technesch Beschaffungsmanager fänkt d'Maximiséierung vum Produktiounsduerchlaf an d'Reduktioun vun den Offallentsuergungsraten mat enger déiwer, datenorientéierter Analyse vu Wicklungsmethoden un.
Wat ass den Ënnerscheed tëscht engem Center-Wind- an engem Center-Surface-Wind-Slitter-Rewinder?
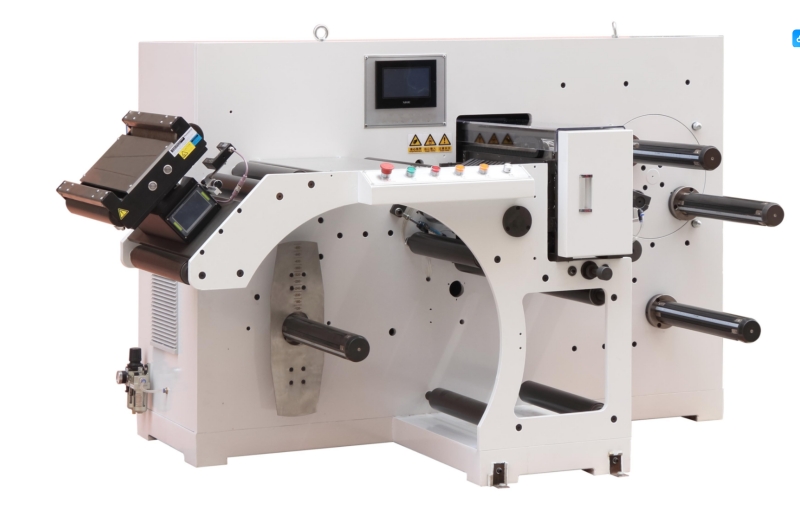
Kuerz Zesummefassung: Den Haaptunterschied tëscht enger Center-Wind- an enger Center-Surface-Wind-Konfiguratioun baséiert dorop, wou déi mechanesch Undriffskraaft ugewannt gëtt, fir d'Roll opzewéckelen. Zentrum-Wandsystem dreift de Kär direkt iwwer Réckwéckelschäfte mat héijem Dréimoment (wéi z.B. Duplex-Reibungsschäfte) un, wouduerch d'Rulldichtheet komplett duerch d'Spannung vum Netz kontrolléiert gëtt. Zentral-Uewerflächen-Wandsystem kombinéiert direkten Kärdrehmoment mat externem Reibungsundriff vu groussen, schwéieren Uewerflächentrommelen. Duerch d'Applizéierung vun engem eenheetleche Klempdrock direkt op déi baussenzeg Schicht vun der Roll, dréckt et kontinuéierlech agespaarten Loft eraus, wat eng steif, deformatiounsfräi Struktur fir schwéier Rollen mat groussen Duerchmiesser oder schmuel Schlitzer bitt.
D'Analyse vun den internen Kräfte vun der Rollkonversioun weist kloer mechanesch Ënnerscheeder an der Aart a Weis, wéi dës zwee Wicklungssystemer Netzmaterial während der Produktioun manipuléieren:
Déi mechanesch Physik vun de Zentrumswicklungskonfiguratiounen
An enger Standard-Duplex-Mëttelwindmaschinnkonfiguratioun ginn d'Netzsträifen no der Schnëttung op zwou onofhängeg, parallel Réckwéckelschächte gedeelt. All Well gëtt direkt vun engem individuellen AC-Synchron-Servomotor ugedriwwen. Den Dréimoment vun der Wicklung gëtt vum Kär no baussen op den ausdehnende Perimeter vun der Roll iwwerdroen. Well déi baussenzeg Schichten vun der Dichtheet vun den bannenzege Schichten ofhänken, muss d'Wicklungsspannung virsiichteg reduzéiert ginn, wa d'Roll wiisst. Dës Ofkierzungsberechnung verhënnert, datt den héije Dréimoment um Perimeter déi bannenzeg Schichten zerquetscht, wouduerch d'Mëttelwindung héich effizient fir Standardmaterialien mat Duerchmiesser ënner $800\text{mm}$ ass.
Déi kombinéiert Dynamik vun de Konfiguratioune vun der Zentrums-Uewerflächen-Wicklung
Eng Konfiguratioun fir d'Mëttflächenopwéckelung füügt eng schwéier, präzis bearbechte Stahlflächentrommel an de mechanesche Schleife bäi. D'Réckwéckelwell bleift motorgedriwwen, fir en internt Kärdrehmoment ze liwweren, awer de wuessenden äusseren Ëmfang vun der Roll gëtt duerch verstellbar pneumatesch Zylinder fest géint déi ugedriwwen Uewerflächentrommel gehalen. Dës Konfiguratioun verdeelt déi primär Undriffskraaft direkt iwwer d'Kontaktzon (Nippunkt) vun der Roll. Dësen Design eliminéiert d'Noutwennegkeet, e massivt Drehmoment duerch Schichten aus Pabeier oder Folie ze iwwerdroen, sou datt de System aussergewéinlech schwéier Rollen opwéckele kann, ouni Schichtverrécklung oder Netzverlängerung ze verursaachen.
Wéi beaflosst den Duerchmiesser a Gewiicht vun der Roll d'Wiel vun enger Schnëttmaschinn?
Kuerz Zesummefassung: Rollduerchmiesser a Gewiicht bestëmmen de mechaneschen Opbau, d'Framefestigkeit an d'Dréimomentleistung vun enger Schnëttmaschinn. Fir Standardkonversiounen, wou de fäerdegen Duerchmiesser nach ëmmer behalen ass ënner 800mm an d'Gewiichter si niddreg, a Duplex Zentrum-Wind-Schlittmaschinn ass eng käschtegënschteg Wiel. Wann awer den Duerchmiesser vun de fäerdege Rollen iwwer 800 mm läit, oder wann schwéier Gewiichter Standard-Réckwéckelschächte verhängen, da kann... Konfiguratioun vum Wand op der zentraler Uewerfläch ass erfuerderlech. Dëst System bitt eng zolidd mechanesch Ënnerstëtzung an e uniforme Uewerflächekontakt, wouduerch d'Walzen duerchgesackt an d'Kärdeformatioun verhënnert ginn, während gläichzäiteg eng stabil Spannung iwwer grouss, schwéier Walzen erhale bleift.
Wann d'Zildimensioune vun enger fäerdeger Roll eropgoen, klëmmt d'mechanesch Belaaschtung op d'Konversiounsmaschinn exponentiell. Ingenieuren evaluéieren eng héich performant Schnëttmaschinn muss d'strukturell Integritéit an d'Dréimomentleistung vum Wicklungssystem mat de Verännerunge vum Materialgewiicht an dem Duerchmiesser ofstëmmen, déi während der Produktioun mat voller Geschwindegkeet optrieden.
Kucke mer eis déi mechanesch Grënn un, firwat d'Dimensioune vun de fäerdege Rollen spezifesch Ausrüstungskonfiguratiounen bestëmmen:
Déi technesch Aschränkungen vu Standard-Zentrum-Wandsystemer
An Zentrum-Wickmaschinnen gëtt déi ganz Mass vun der expanéierender Roll eleng vun der auskragender oder duebel ënnerstëtzter Réckwicklungswelle ënnerstëtzt. Wann eng Roll op méi grouss Duerchmiesser zouhëlt, klëmmt hiert Gesamtgewiicht baséiert op Volumenberechnungen ($\text{Volume} = \pi \cdot r^2 \cdot w$). Fir eng schwéier Pabeier- oder déck Laminatroll kann dëst Gewiicht massiv Biegespannung op der Welle verursaachen, wat zu enger mikroskopescher Oflenkung oder Duerchhänge féiert. Dëst Duerchhänge stéiert d'Ausriichtung vun der Wicklung, ännert d'Schlitzwénkelen a verursaacht Kantenweben. Dofir sinn Standard-Duplex-Mëtt-Wicklungskonfiguratiounen typescherweis op fäerdeg Rollenduerchmiesser ënner $800\text{mm}$ limitéiert, wou se eng héich Leeschtung an exzellent Käschteeffizienz fir d'Konvertéierung vu Filmer, Folien a liichte Pabeieren ubidden.
Wéi Center-Surface-Eenheeten héicht Gewiicht a Jumbo-Duerchmiesser handhaben
Bei der Veraarbechtung vu Jumbo-Rollen oder schwéiere Substrater, déi d'Standardlimite iwwerschreiden, ass e Mëttelflächen-Wicklungssystem essentiell. Indem dat expanéierend Gewiicht vun de Rollen op eng schwéier Uewerflächentrommel oder Ënnerstëtzungsrollen ugeleet gëtt, schafft d'Schwéierkraaft mat der Maschinn anstatt géint si. Déi vertikal Belaaschtung gëtt duerch de steife Maschinneframe no ënnen iwwerdroen, anstatt eng auskragend Well ze spannen. Gläichzäiteg dréckt de konstante Uewerflächekontakt d'Grenzschicht vun der Loft aus, déi natierlech bei héijen Netzgeschwindegkeeten an d'Roll agezunn gëtt, wouduerch verhënnert gëtt, datt Loftblosen de Kär destabiliséieren an eng konsequent Wicklungsdicht vun der éischter bis zur leschter Wicklung garantéiert gëtt.
Vergläichsmatrix fir technesch Ingenieurswiesen: Zentrumswand vs. Zentrumswand
Déi folgend Ingenieursdatenmatrix beschreift d'operationell Méiglechkeeten a Grenzen vun deenen zwou Wicklungstechnologien:
| Mechanesch Parameter | Duplex Zentrum-Wand-Schneider | Zentrum-Uewerflächen-Wicklungssystemer |
|---|---|---|
| Maximalen Duerchmiesser vum fäerdege Roll | Optimiséiert fir kleng bis mëttelgrouss Konfiguratiounen (typescherweis | Excellent fir Ëmbau mat groussen Duerchmiesser (1000mm bis 1500mm+). |
| Rollgewiichtskapazitéit | Liicht bis mëttel (Limitéiert duerch Wellebiegungstoleranzen). | Robust (ënnerstëtzt vu strukturelle Betttrommelen). |
| Ideal Schlitzbreetberäich | Standardbreeten (Typesch ≥ 25mm). | Schmuel Schlitzer ( |
| Loftverriegelungsmanagement | Ofhängeg vun der Netzspannung; Risiko vun agefaangener Loft bei héijen Geschwindegkeeten. | Kontinuéierleche Nipkontakt dréckt d'Loft aus der Grenzschicht eraus. |
| Substratvielfältegkeet | Héich effektiv fir Filmer, Folien a Weben mat variéierender Déckt. | Excellent fir eenheetlech Pabeieren, Vliesstoffer a Laminater. |
| Systemkäschteprofil | Käschteeffektiv, villfälteg a méi niddregen initialen ROI. | Méi héich Ufankskäschte wéinst komplexe Strukturen mat ville Trommelen. |
Wat ass déi minimal Schlitzbreet fir eng industriell Schlitzmaschinn?
Kuerz Zesummefassung: Déi minimal Schlitzbreet fir eng Standardindustrie-Schlitzmaschinn läit typescherweis tëscht 20mm bis 25mm wann een Standard-Duplex-Mëttelwindkonfiguratiounen benotzt. Wéi och ëmmer, mat spezialiséierter personaliséierter Ingenieurskonstruktioun - wéi ultradënn kreesfërmeg Messerbaugruppen, fein ofstännend Distanzstéckkonfiguratiounen an héichstabilitéits-Mëttelflächenwindkonfiguratiounen - kann eng fortgeschratt industriell Konvertéierungsmaschinn präzis schmuel Bandschlitzer bis op ... erreechen. 2mm bis 5mm, andeems eng strikt Kantengenauegkeet iwwer de ganze Laf behalen gëtt.
D'Konstruktioun vun extrem schmuele Schlitzbreeten erfuerdert d'Adresséierung vu physikalesche Grenzen an der Klingendicke, dem Distanzhalterdesign an der Netzstabilitéit. Wann e breede Masternet a schmuel Bänner ënner $25\text{mm}$ geschnidde gëtt, hëlt d'Zuchfestigkeit vun all eenzelne Sträif däitlech of. Dëse Verloscht vun der Querschnittsstabilitéit mécht d'Material héich empfindlech fir liicht Spannungsännerungen oder lateral Beweegungen an der Schlitzzon vun der Maschinn.
Fir schmuel Breeten konsequent ouni Netzrëss oder Iwwerlappungen ze veraarbechten, implementéieren fortgeschratt Maschinnelinnen zwou primär Designprinzipien:
- Iwwergank op d'Ënnerstëtzung vun der zentraler Uewerflächenwicklung: Wann een op enger Standard-Duplex-Mëttelwelle verschidde schmuel Bänner niewentenee veraarbecht, kënne kleng Variatioune vun der Materialdicke dozou féieren, datt eenzel Rollen mat liicht ënnerschiddlechen Duerchmiesser gewéckelt ginn. Dës Variatioun kann zu zesummegeknëppte Stäb féieren, wou sech ugrenzend Bänner iwwerlappen an d'Roll ruinéieren. Eng Konfiguratioun fir d'Mëttflächewéckelung vermeit dëst, andeems all schmuel Bänner iwwer eng eenzeg Uewerflächentrommel ënnerstëtzt ginn, wat en eenheetleche Klempdrock garantéiert an all schmuel Roll op engem identeschen Duerchmiesser stabiliséiert.
- Präzisiouns Multi-Blade-Ofstandsrahmen: Fir schmuel Breeten ze schneiden, mussen déi üblech verstellbar Messerhalter duerch e massivt, zesummeklappbart Gangmesser- oder Patrounesystem ersat ginn. An dësen Opstellungen sinn ultradënn, kreesfërmeg Messerklingen mat mikroschläifeg geschliffenen Stahl-Distanzstécker agebaut, déi op Toleranzen am Mikrometer poléiert sinn. Dës steif Baugrupp verhënnert d'lateral Oflenkung vum Messer ënner Belaaschtung a garantéiert perfekt parallel Schnëtt iwwer d'Produktioun vu feinbandege Folie, Klebeband oder Folie.
Fortgeschratt Reibungswellen an Architektur fir Multi-Zonen-Spannungskontroll
D'Erhalen vun stabile Materialeegeschafte bei groussen Variatiounen an der Rollbreet, dem Gewiicht an dem Duerchmiesser erfuerdert e reaktiounsfäegt, Echtzäit-zougemaachte Kontrollsystem. Standard Loftexpansiounsschäfte spären all Wicklungskären mat enger identescher Rotatiounsgeschwindegkeet zesummen. Wann awer eng Foliebunn kleng Dichtvariatiounen iwwer hir Breet weist, wäerten déi méi déck Sektiounen méi enk wéckelen a méi séier wuessen wéi déi dënn Sektiounen, wat zu ongläiche Rollen a strukturelle Mängel féiert.
Fir dës Problemer ze eliminéieren, Premium Schnëttmaschinn D'Linnen benotzen differentiell Reibungsschäften oder Schlupfschäften. Dës fortgeschratt Wellen hunn eng intern Kärloftkammer, déi kontrolléierten radialen Drock op onofhängeg Reibungsréng ausübt. Dësen Design erlaabt et Kären, déi méi dënn Materialsektiounen handhaben, liicht ze rutschen als Reaktioun op Ännerungen an der Netzspannung, wat eng eenheetlech Wicklungsdichtheet iwwer déi ganz Breet vun der Maschinn garantéiert. Dës Schlupfkontroll ass mat automatiséierte Kegelspannungsalgorithmen gekoppelt, déi vun der Haapt-PLC geréiert ginn, an den Dréimomentoutput a Echtzäit op Basis vun der aktueller Geschwindegkeet an Duerchmiesserinputen upassen, fir eng perfekt Rollstruktur Schicht fir Schicht ze liwweren.
Wenzhou Jinyuan Machinery: Global Pionéier a personaliséierte Schnëttléisungen
De Bau vun héichperformante Konversiounsmaschinnen, déi Präzisiounsgenauegkeet ënner usprochsvollen, kontinuéierleche Produktiounspläng liwweren, erfuerdert déifgräifend Industrieerfahrung. Wenzhou Jinyuan Mechanesch Technologie Co., Ltd., mat Sëtz zu Wenzhou, Provënz Zhejiang, China, ass e féierende weltwäite Produzent vu fortgeschrattene Schnëtt-, Réckwéckel- a Kärkonvertéierungsausrüstung. Eise Produktiounscampus huet eng modern Produktiounswerkstatt vu méi wéi 3.000 Quadratmeter, déi voll optiméiert ass fir technesch Fuerschung an Entwécklung, Präzisiounsmontage a rigoréis Qualitéitskontrolltester.
Eis operationell Fäegkeeten ginn vun engem héichqualifizéierten Team vu bal 70 Produktiounsexperten ugedriwwen, déi vun enger Elite-Ingenieursdivisioun geleet ginn, déi aus 11 Senior-Technikeningenieuren a 6 Kär-F&E-Spezialisten besteet. Dës déifgräifend Ingenieursexpertise erlaabt et Jinyuan Machinery, stabil, benotzerfrëndlech a systematesch Webbehandlungsléisungen ze designen, ze bauen an unzepassen, déi genee op d'Materialtypen, d'Zilbreeten an d'Produktiounsziler vun eise Clienten zougeschnidden sinn.
De Fokus vu Jinyuan Machinery op Sécherheet, strukturell Haltbarkeet an héich operationell Effizienz gëtt duerch voll ënnerstëtzt CE- an ISO-Zertifizéierungen, zesumme mat engem ëmfangräiche Portfolio vu proprietäre technesche Patenter. Vun Héichgeschwindegkeets-Folieschneider bis automatiséiert Pabeierkären Ausrüstung fir d'SchneidenJinyuan bitt stabil Maschinnléisungen, déi entwéckelt goufen, fir d'Produktivitéit an d'laangfristeg Rentabilitéit vun Ärer Ariichtung ze optimiséieren.
Dacks gestallte Froen (FAQs)
Q1: Kann eng existent Duplex-Mëttelwind-Schlitzmaschinn op e Mëttelwandsystem upgrade ginn?
Am Allgemengen ass d'Ëmwandlung vun enger purer Zentrumswandmaschinn an e Zentrumswandsystem wéinst strukturelle Grenzen net kosteneffektiv. Zentrumswandmaschinne brauchen eng schwéier, integréiert Récktrommel, komplex linear Gleitlager a spezifesch pneumatesch oder hydraulesch Zylinderhalterungen, déi direkt an den Haaptrahmen agebaut sinn, fir de vertikale Knëppeldrock ze bewältegen. Fir grouss Duerchmiesser oder schwéier Gewiichter ass et recommandéiert, an eng speziell dofir gebaut Zentrumswand-Schlitzmaschinn ze investéieren.
Q2: Wéi eng Materialeegeschafte verlaangen d'Benotzung vun enger Center-Surface Windslitter-Rewinder?
D'Mëttflächewicklung ass ideal fir Materialien, déi dicht, schwéier Rollen bilden oder eng präzis Loftausdreifung beim Wéckelen erfuerderen. Dozou gehéieren héichdichteg Kraftpabeier, industriell Laminater, Vliesfiltermaterialien a schwéier koextrudéiert Folien. Materialien, déi héichempfindlech op internen Drock sinn oder bedeitend Dichtvariatiounen am ganze Netz weisen, profitéieren och vum eenheetleche Klempdrock an der Uewerflächenënnerstëtzung vun dëser Konfiguratioun.
Q3: Wéi verhënneren Differenzialreibungsschäfte Iwwerlappung beim Schnëttéiere vu schmuele Breeten?
Differenziell Reibungswellen entkoppelen d'Rotatioun vun den eenzelne Kären vum Haaptwellenundriff. Den internen Loftdrock kontrolléiert de Reibungsschwellwäert vun onofhängege Schleifréng laanscht d'Well. Wann e schmuele Sträif ufänkt ze enk ze wéckelen wéinst Dickevariatiounen, rutscht säi Kär liicht am Verglach zu den aneren. Dës lokal Spannungsanpassung garantéiert datt all Sträifen mat enger gläichméisseger Dicht wéckelen, wat verhënnert datt d'Rollen sech seitlech wéckelen an iwwerlappen.
Q4: Wéi eng Ënnerhaltsaarbecht ass néideg fir eng konsequent Genauegkeet op enger zentrale Wandmaschinn ze garantéieren?
Zu de wichtegsten Ënnerhaltsberäicher gehéieren d'Kontroll vun der Ausriichtung vun der Haaptuewerflächstrommel, d'Inspektioun vun de lineare Féierungsweeër op eng reibungslos Bewegung an d'Kalibrierung vun de pneumatesche Proportionalventiller, déi den Drock op de Klebstoff kontrolléieren. D'Uewerfläch vun der Stoltrommel muss och propper a fräi vu Klebstoffreschter oder Materialstaub gehale ginn, fir e konstante Reibungskontakt ze erhalen an eng korrekt Spuerverfolgung iwwer all Rollen ze garantéieren.
Implementéiert personaliséiert Konversiounsexzellenz an Ärer Fabréck
Eliminéiert Defekter bei der Ausriichtung vun der Netz, handhabt schwéier Jumbo-Rollen mat Vertrauen a séchert propper, schmuel Schlitzer. Schafft mat den Ingenieursexperten vun der Wenzhou Jinyuan Mechanical Technology Co., Ltd. zesummen, fir e verlässlecht, héich performant Schlitzsystem z'implementéieren, dat fir Är Produktiounsziler konfiguréiert ass.